

研究・技術情報
Research &
Technology
公開日:2012年12月
アルミ箔の切断品質
はじめに
アルミ箔製品はほとんどの場合がコイル状で使用されている。 コイル状に巻上げる際、コイル端面の切断は不可欠となるが、その切断方法については、硬質切断/軟質切断、レザーカット/シェアカット、等の様々な方法の中で最適なものを工程毎に採用している。 これらの切断品質について以下に述べる。
切断方法
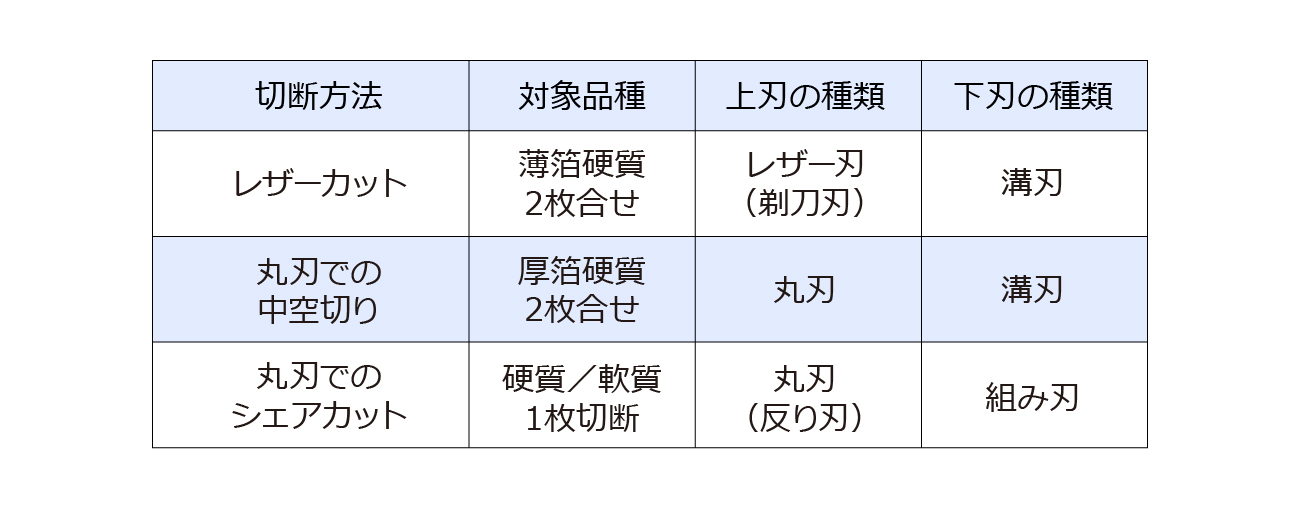
当社工程で主に採用している切断方法とアルミ箔品種は下表の通りである。
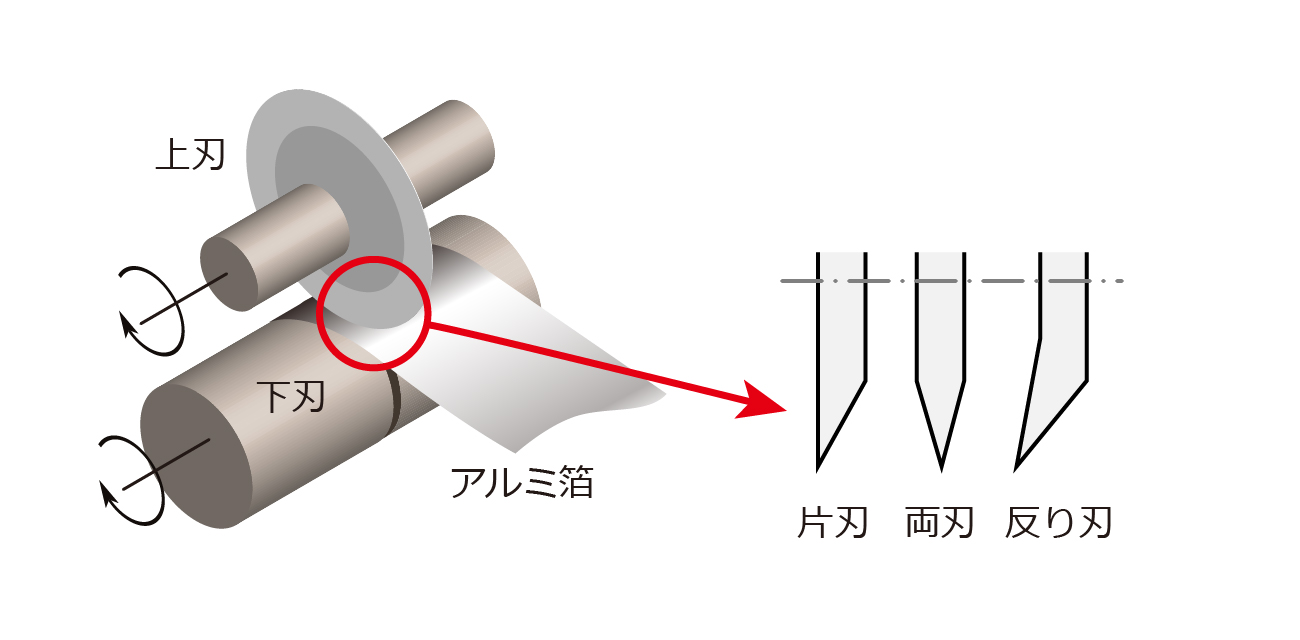
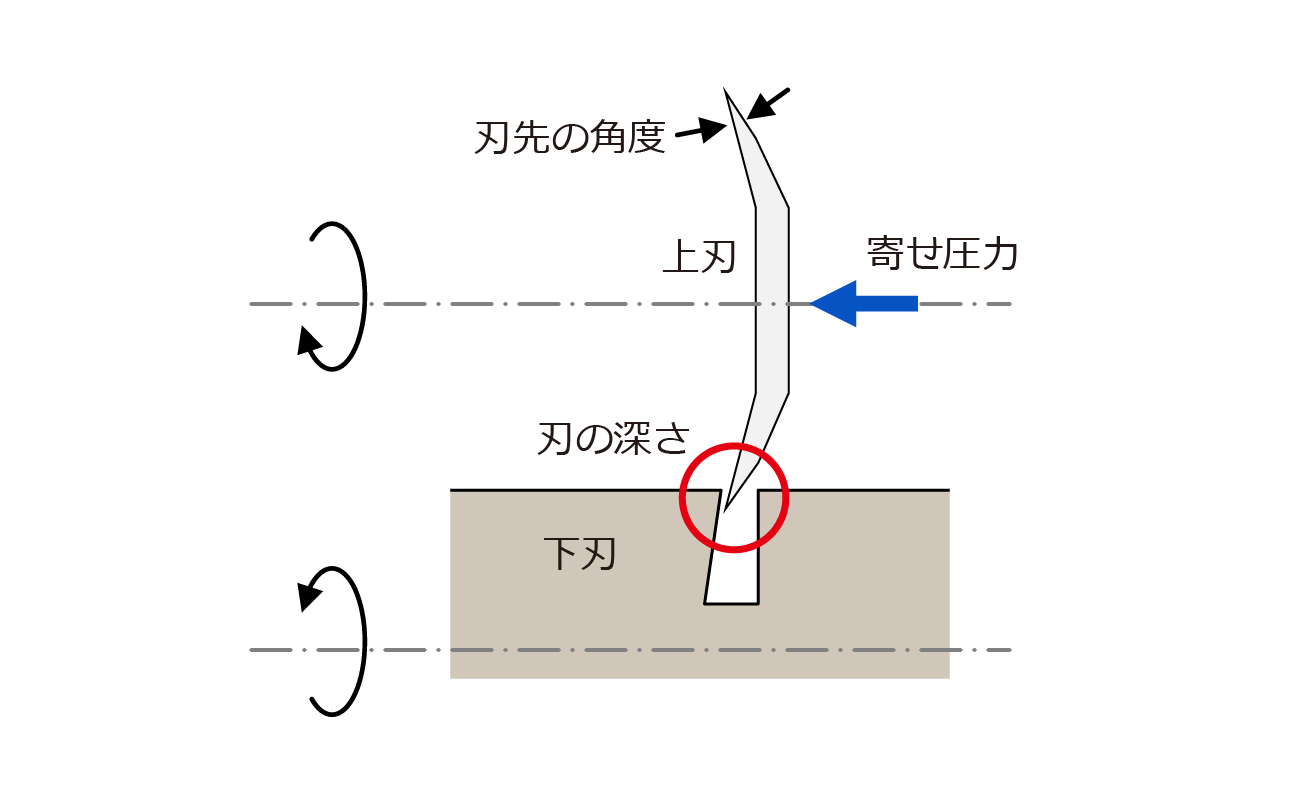
丸刃切断の概略図を図1に示す。丸刃には片刃、両刃、反り刃があり、片刃または両刃の場合は上刃が下刃に接触しない中空切断、反り刃の場合には上刃と下刃が刃先で接触しているシェアカット(ハサミと同じ切断原理)となる。丸刃の刃先の断面模式図を図2に示す。
切断品質
アルミ箔の切断面の品質としては、バリやヒゲの発生、ムシレ、切り粉付着、カッティングオイル付着過多などの不具合が発生していないことが必要となる。
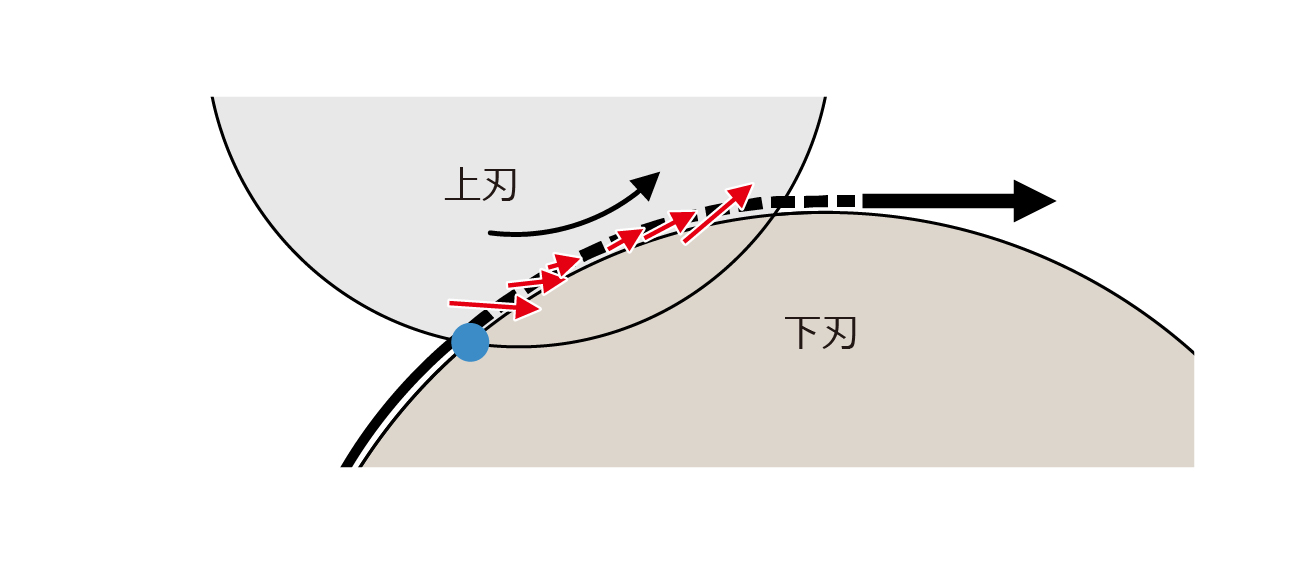
図3は一般的な丸刃(反り刃)でのシェアカット方式であるが、更に切断部でどのような力が作用しているかを考える。図4のように、切断されたアルミ箔は下刃に沿って進むため、丸刃の場合は上刃とアルミ箔が接触し、アルミ箔に図の赤矢印の方向に力が掛かり、バリ発生などの切断面不良の要因となる。このような切断での不具合を最小限にするために刃先の角度、刃の研磨状態、上刃と下刃のオーバーラップの深さ、上刃の下刃への寄せ圧力などの管理が必要となる。
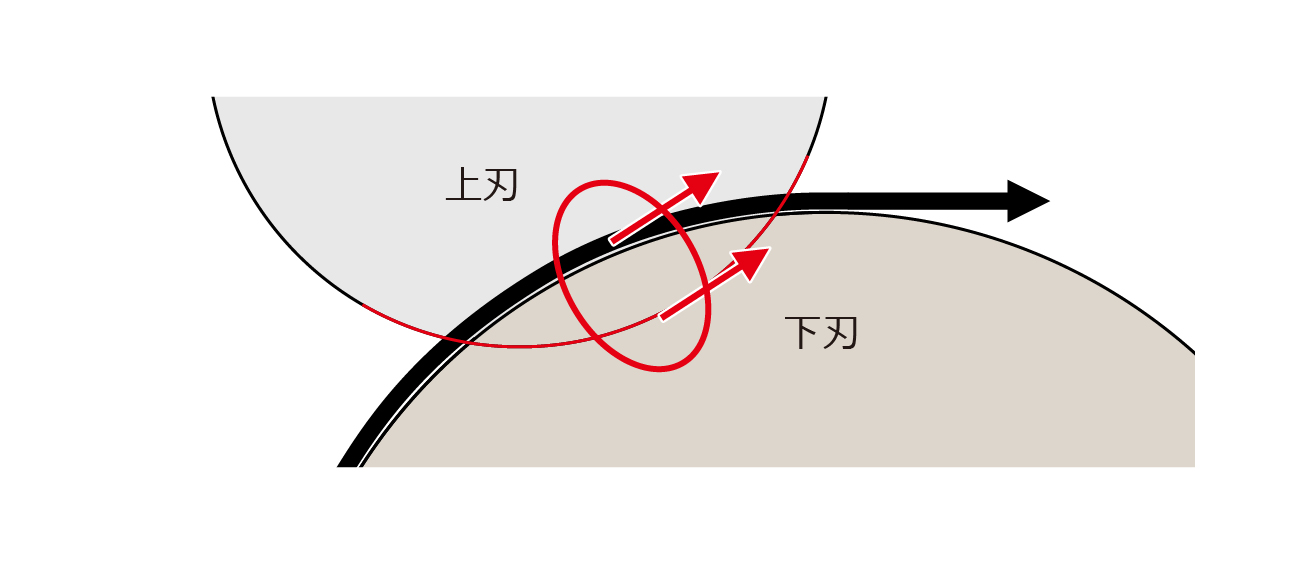
さらに回転数の調整も重要で、図5の赤丸に示す点での上刃と下刃の周速度が一致するように、上刃の回転数は下刃よりも若干早くなることが求められる。
連続したアルミ箔の切断において、切断状態を良好に保つために上刃には適度にカッティングオイルを塗布することが望まれる。カッティングオイルの選定は、
・良好な切断状態が保たれる
・アルミ箔切断面に過多に付着しない
・アルミ箔コイル内部に浸透しない
・熱処理工程にて焼付きを発生させない
などの条件を満たすものを選定する必要がある。カッティングオイルを塗布したフェルトを上刃に接触させることで、連続して上刃へのカッティングオイルの供給が可能となり、併せて上刃に付着したアルミ微粉を除去することが可能である。
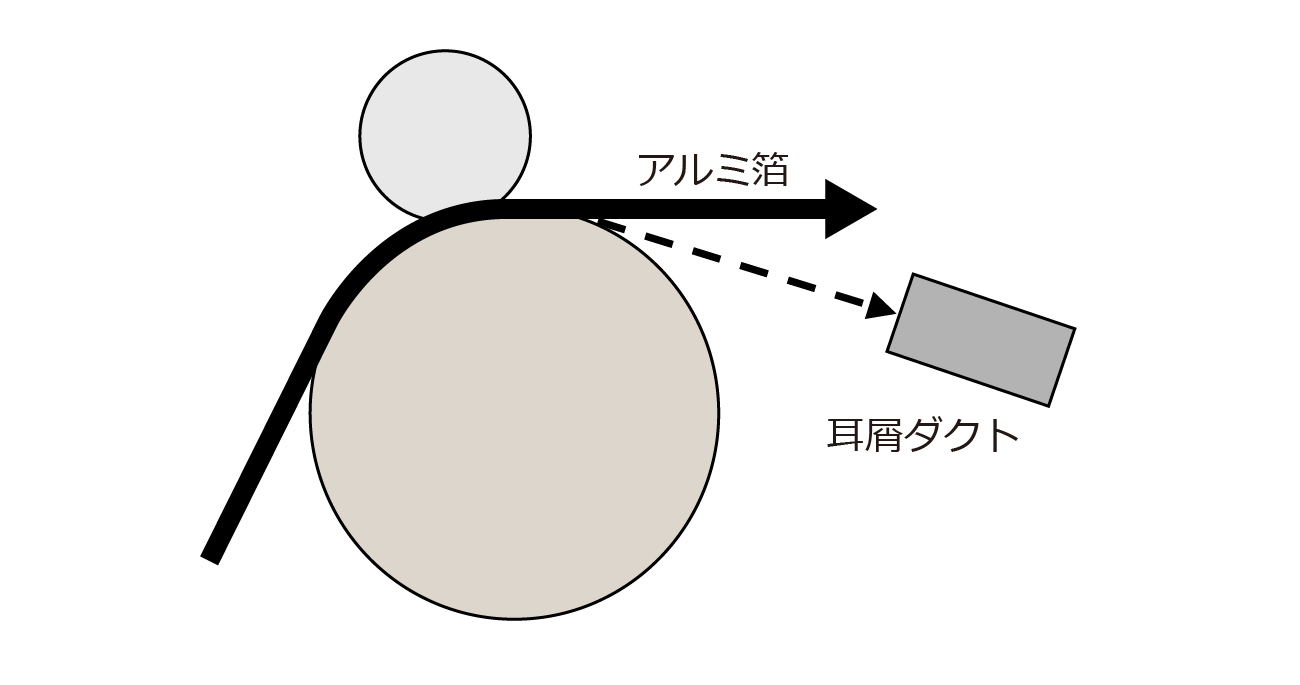
切断した端部の屑はダクトにて吸引しているが、吸引時の風速が低すぎると屑を充分に吸い込むことができず、一方で風速が高すぎると屑が断裂して連続した吸い込みができない。そのため適正な吸引の風速が必要となる。また図6に示すように耳屑の吸引の方向は、耳屑の進行方向がアルミ箔の進行方向と別れる点での下刃の接線方向が望ましく、吸引ダクトはできるだけ下刃に近づけることが大切である。
まとめ
アルミ箔の切断については、金属の箔を金属の刃で切断しているため、刃の磨耗による切断不良や微粉の発生など多くの品質不具合が発生しやすい工程である。これらの不良が発生すると、次工程や納入先でのアルミ箔破断などの重大不良に発展する恐れがあり、厳密な管理が求められる。
上記のような種々の対策を講じることでこれらの品質不具合の発生を防止し、良好な切断面のアルミ箔を提供することが可能となる。
技術・製品に関する
お問い合わせ
技術・製品に関するお問い合わせや
サンプルのご依頼などお気軽にお問い合わせください。