

研究・技術情報
Research &
Technology
公開日:2012年12月
電極塗工技術
はじめに
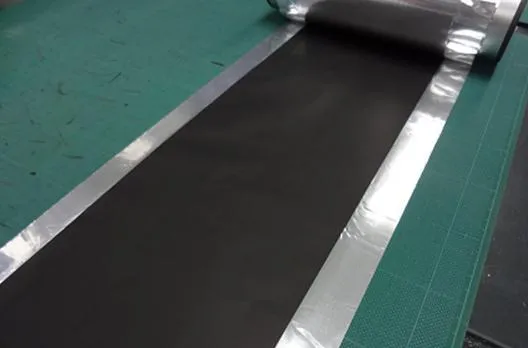
電池、キャパシタの電極は、主に集電体と活物質で構成される。
電気二重層キャパシタを例にあげると、集電体にはアルミニウム箔、活物質には活性炭が用いられている。
集電体上にこの活物質を担持させる方法としては、活物質、導電助剤、バインダーを溶媒に分散させたスラリーを作製し、集電体上に塗布、乾燥する(塗工)工程がとられている。
活物質の塗布する厚みとしては、薄いもので10μm、厚いものは100μm以上を要求される。
キャパシタのエネルギー密度を向上させるには電極層を厚膜にすることが必要となり、塗工方法としては以下に紹介する方式が用いられる。
塗工方法
①ダイコーター
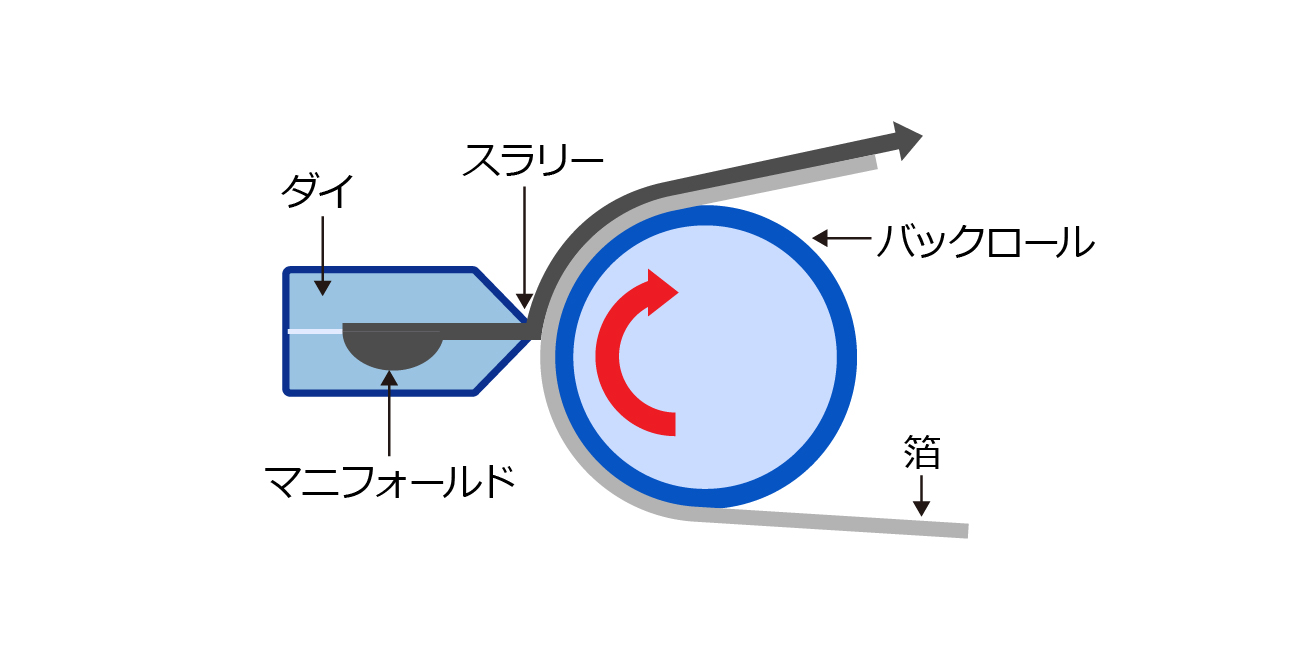
ダイと呼ばれる塗工ノズルの中にマニフォールド(空洞)があり、ポンプでそこへスラリーを供給していく。
スラリーはマニフォールドからダイ先へ押し出され、箔に塗布される。(図1)
スラリーの塗布量は以下の項目を制御することで、決定される。
・スラリー供給のポンプ回転数
・箔速度(機械のライン速度)
・塗工幅
②コンマコーター
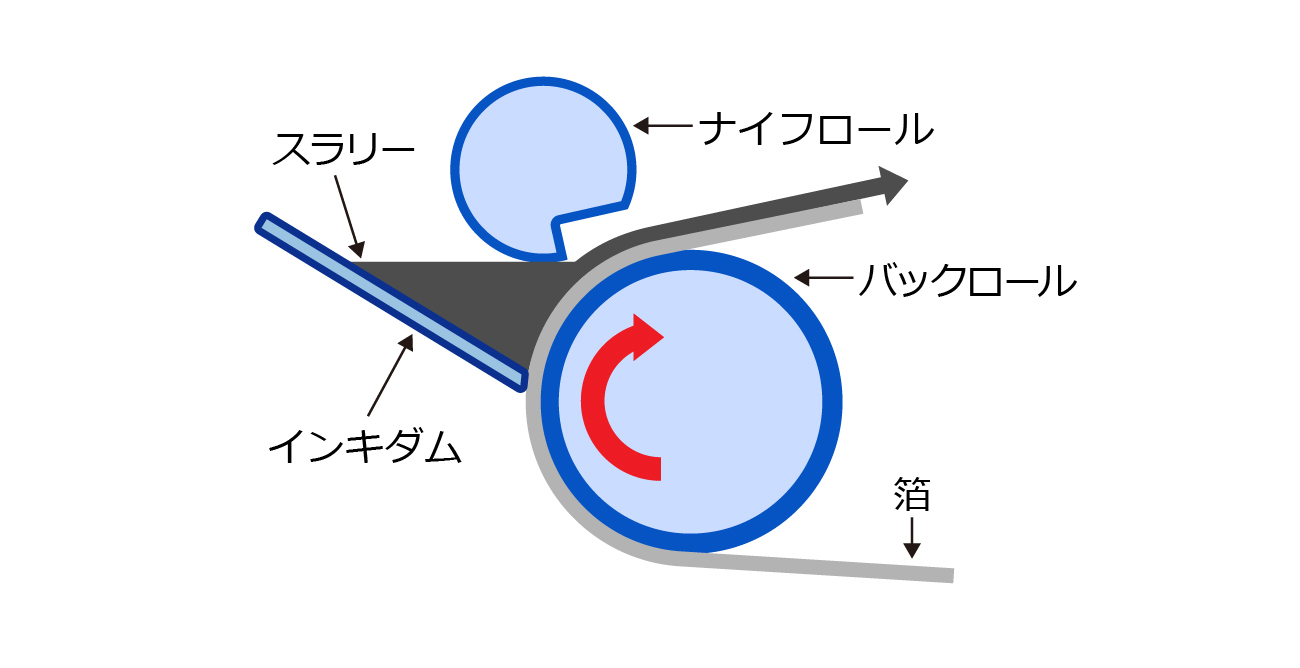
バックロールを通過する箔がスラリーを持ち上げていき、ナイフロールで目標量以上の余分なスラリーを掻き落とす。ナイフロールとバックロールのクリアランス制御により塗工厚みを調整する。(図2)
操作は簡易であるが、低粘度のスラリーでは均一に持ち上げることができない。また、インキダムから漏れ出しやすくなるため、スラリーの粘度を調整する必要性がある。
③リバースロールコーター
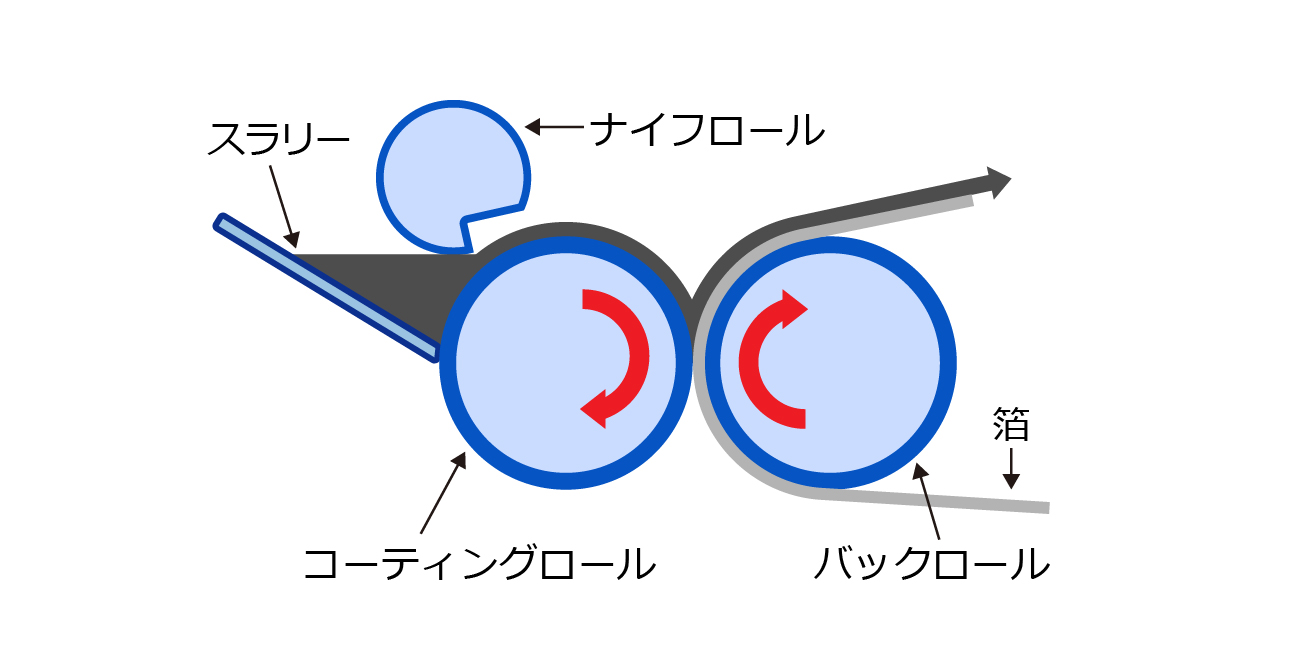
コンマコーターと違い、箔でスラリーを持ち上げるのではなく、一度コーティングロールとナイフロールでスラリーを一定量に制御する。その後、バックロールを通過する箔につき合わせて、スラリーを転写させる。(図3)
この方法では、コーティングロールとナイフロールのクリアランスだけでなく、それらのロールの速比を変えることでも塗布量を調節することができる。
塗工機の特徴
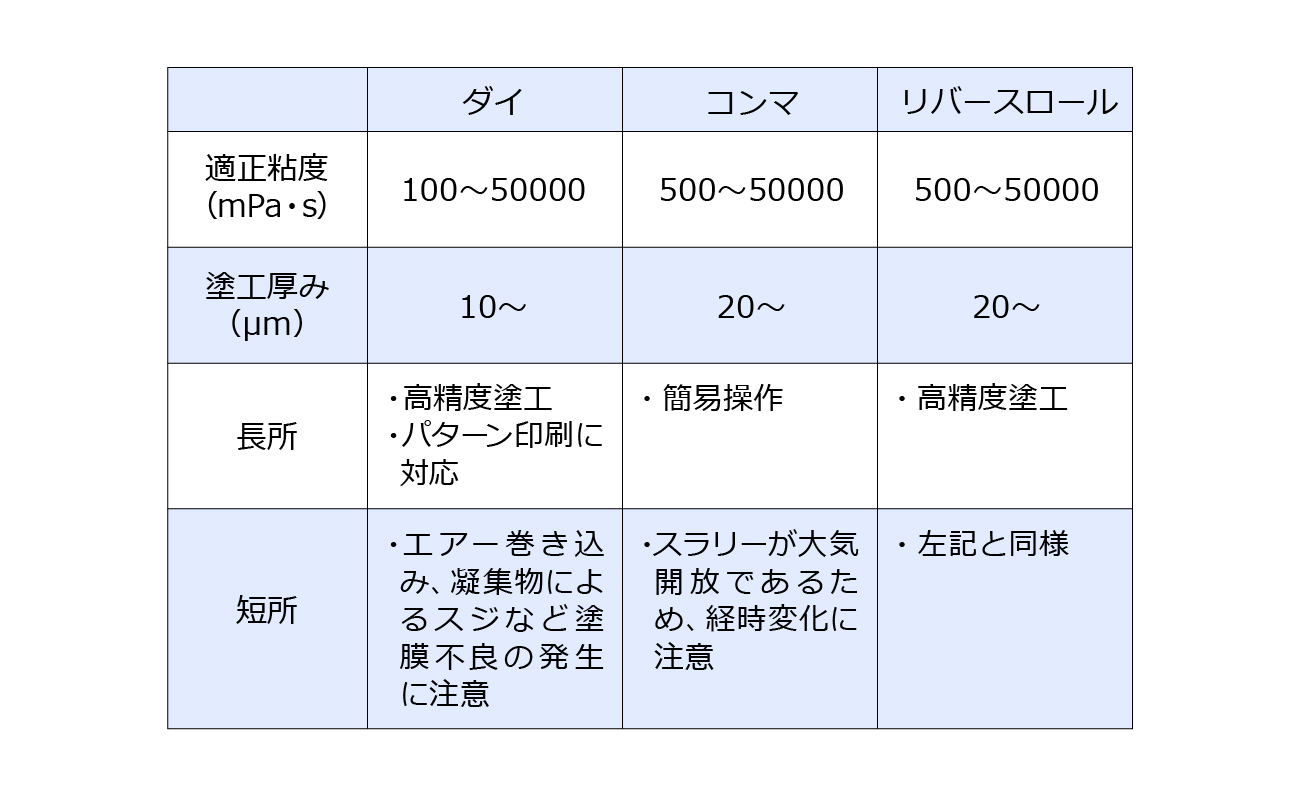
塗工機の特徴をまとめる(表1)
ダイコーターでは、ダイの間にシム板を挟みこんでおり、その形状を変えることで様々な塗工幅、ストライプパターンに容易に対応できる。
また、ダイを一定間隔で前後させることで間欠に塗工することも可能である。
コンマコーターは両面塗工の場合、二次塗工時に一次塗工での厚み誤差の影響が考えられるが、リバースロールコーターでは一次、二次ともに塗布量を一定に制御できる。
おわりに
電極厚膜塗工に適した塗工方法について述べた。
ダイコーターは幅広いスラリーの適正粘度や高精度塗工、パターン印刷等の特徴があるが、スラリーの粘度を含めた流動性によって塗膜状態は大きく変化する。
塗膜不良を抑制し、安定的に塗工するには細かな条件設定が必要となる。
コンマコーター、リバースロールコーターの条件設定は容易であるが、スラリーの経時による粘度、固形分変化に注意が必要だ。
当社では硬質のアルミニウム箔だけでなく、軟質のエッチド箔や導電性下地塗料をコーティングした箔を開発している。使用するアルミニウム箔の特徴、スラリーの特性、目標の厚みレベルなどを考慮し、機械を選定することが重要である。
技術・製品に関する
お問い合わせ
技術・製品に関するお問い合わせや
サンプルのご依頼などお気軽にお問い合わせください。