

研究・技術情報
Research &
Technology
公開日:2012年12月
圧延におけるヘリングボーン抑制方法
はじめに
アルミニウム箔の表面品質は、用途に応じて光沢の高いものや、性能、嗜好、流行、によってさまざまな要求がある。
その要求の中で、均一な表面状態を得ることは非常に重要である。
箔圧延工程におけるさまざまな表面欠陥の発生は、製品の歩留を著しく低下させる一つの要因であり、継続的な改善が必要とされる。
ここでは、表面欠陥の中でも発生メカニズムが非常に複雑で、かつ明確となっていない、へリングボーンの箔圧延工程における抑制方法について報告する。
へリングボーンの形態
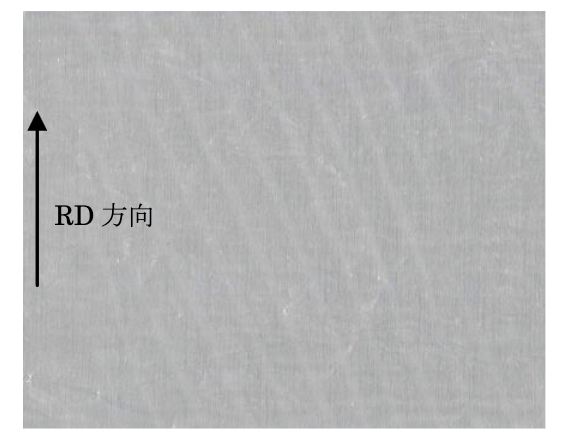
へリングボーンは、圧延方向に対してある角度をもって発生し、鰊(にしん)の骨に良く似ているため、そのように称されている。(図1)
この模様は反射状態の異なる光沢不良部と、光沢良好部が交互に発生した形態となっている。
発生状況としては、一般的に①潤滑不足型と②潤滑過剰型の2 種類があると言われている。
箔圧延における発生のほとんどは、①の潤滑不足型であると考えられており、今回紹介する抑制方法から考えても、潤滑不足型と判断した方が、説明がつきやすい。
また、その他の発生要因としては、雰囲気中の湿度がヘリングボーン発生に影響しているという報告もある。
光沢不良部の特徴として、箔圧延時に確認される多くは、圧延油が圧込んで発生するオイルピットが多く存在し、光沢不良部を形成している。
へリングボーンが発生した起点となる部分では、圧延潤滑理論から推定すると中立点が前後していることが考えられ、光沢不良部である部分は箔の厚みがやや薄く、光沢良好な部分は厚みがやや厚くなっているという特徴がある。
へリングボーンの発生状況
へリングボーンは、下記の状況でよく発生することが確認されている。
①表面光沢の非常に高い品種の圧延時
②圧下率の非常に高い過酷な圧延時
③外気温の低い冬場(12~2月頃)
④ワークロール表面のロールコーティングの状態が不安定な状態の時
抑制方法
箔圧延におけるヘリングボーンは、圧延接触弧に圧延油の導入が少なくなっている状況で発生していることが考えられる。
そのため、下記に挙げられる通り、圧延接触弧に圧延油が導入される方向で改善されることが確認されている。
ただし、圧延接触弧への圧延油導入量が過度になると、ヘリングボーンが改善される反面、表面にオイルピットが増加するため、表面光沢を下げる方向に行くことが考えられる。
下記の方法は最終表面光沢の仕様内で実施する必要があり、それぞれを組み合わせヘリングボーンの発生が無く、かつ良好な表面光沢を得る対応が必要である。
①圧延油の粘度を低くする
圧延油の温度を上げることで粘度が低下し、摩擦係数が上昇する。
箔圧延においては、圧延速度のコントロールを主体とした厚み制御であるため、摩擦係数が上昇することで、更に圧延速度を上昇させることができる。
その結果、圧延接触弧に圧延油が導入される方向へ行くことでヘリングボーンを改善する効果がある。
一方、板圧延においては、ロールギャップのコントロールを主体とした厚み制御であるため、圧延油粘度を上げることによってヘリングボーンを抑制する方法も取られる。
②圧延圧下力を下げる
圧延圧下力を下げることは、圧延接触弧への圧延油の導入を増加させるため、へリングボーンを改善する効果がある。
③圧延材料の表面粗さを粗くする
ワークロールの表面粗さを粗くすることにより、摩擦係数が上昇する。
したがって、圧延速度を上昇させることができ、圧延接触弧へ圧延油を導入させる方向に作用するが、箔表面の艶が低下するため、高光沢が要求される場合は適用できない。
一方、圧延材料の表面粗さを粗くさせ表面の摩擦係数を上げることは、最終表面仕様への影響は比較的少ないため、最終圧延パスの前パスでロール表面粗さを粗くすることは有効である。
④巻き戻し張力を高くする
圧延理論における圧延接触弧内のフリクションヒルで説明されるように、巻き戻し張力を高くすることは、圧延接触弧の入側の荷重が下がるため、圧延接触弧へ油が導入される方向へ行くことでヘリングボーンを改善する効果がある。
⑤圧下率を下げる
圧下率を下げることで、圧延材のワークロールへの噛み込み角度が小さくなり、くさび効果により圧延接触弧への油の導入量が増えることでヘリングボーンを改善する効果がある。
⑥圧延油添加剤濃度を上げる
圧延油の添加剤濃度を上げることは、潤滑性を高める方向に行くため、潤滑不足型のヘリングボーン抑制に対して、一般的に取られる対応である。
ただし、最終の軟化品質に影響を及ぼすことが考えられ、その品質状況を見ながら濃度の管理を行う必要がある。
参考文献
1)福井康司:第 97 回秋季大会技術懇談会Ⅰ「アルミニウム圧延技術の現状と展望」箔圧延時の潤滑と制御(1999.11)40~46
2)志渡誠一:トライボロジスト,41,5(1996) 363~368
3)鈴木研究室研究会資料 6-12 圧延の摩擦と潤滑(Ⅰ)
4)戸澤康壽:第 86 回塑性加工学講座「板圧延を中心とした圧延加工の基礎と応用」(2002)2 次元理論による板圧延の解析
技術・製品に関する
お問い合わせ
技術・製品に関するお問い合わせや
サンプルのご依頼などお気軽にお問い合わせください。